随着工业4.0和智能制造的深入推进,数字化工厂已成为制造企业转型升级的核心方向。在数字化工厂的架构中,智能工位终端作为连接物理生产与数字信息的枢纽,扮演着越来越重要的角色。本文将围绕智能工位终端解决方案及其关键设备——智能终端设备,探讨其在数字化工厂建设中的应用与价值。
一、智能工位终端在数字化工厂中的定位
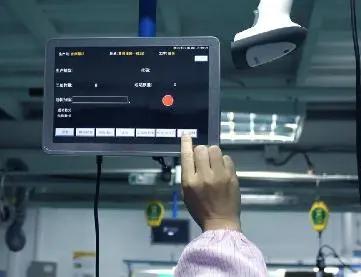
智能工位终端是部署在生产一线工位上的交互式信息节点,它将人员、设备、物料、工艺和质量数据实时联通。通过终端,操作员可以接收生产指令、查看作业指导书、上报生产进度、呼叫物料配送、进行质量判断;管理者则可以实时获取工位状态、人员绩效和设备数据,实现生产过程的透明化与精益化。智能工位终端不仅是信息展示窗口,更是人机交互与数据采集的入口,是数字化工厂落地的“最后一米”。
二、智能工位终端解决方案总体框架
一套完整的智能工位终端解决方案通常包含以下层级:
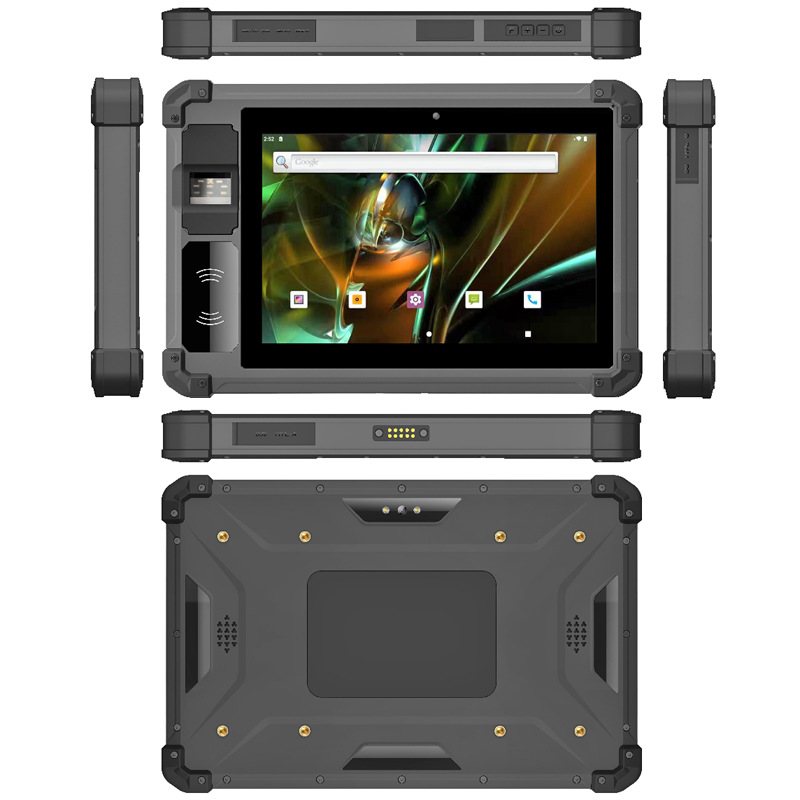
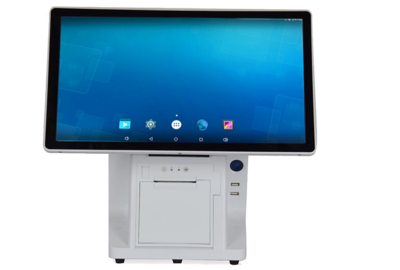
- 终端硬件层:包括智能终端设备、扫码枪、RFID读写器、传感器、电子标签、安灯按钮等。其中智能终端设备是核心,常见的形态有工业平板电脑、工控一体机、触摸屏终端、手持终端等。这些设备需满足工业环境要求,如防尘防水、宽温工作、抗振动、支持多种安装方式(壁挂、支架、嵌入)。
- 网络通信层:通过工业以太网、Wi-Fi 6、5G、蓝牙等方式实现终端与工厂MES、ERP、WMS、SCADA等系统的互联互通,确保数据低延迟、高可靠传输。
- 数据平台层:利用边缘计算网关和云平台,对工位数据进行清洗、存储、分析,并与工厂级数字孪生模型同步,支撑实时决策。
- 应用功能层:包括电子SOP、生产报工、质量检验、设备点检、安灯呼叫、物料呼叫、人员培训、绩效看板等模块,可根据不同工位需求灵活配置。
三、智能终端设备的关键选型要素
在智能工位终端解决方案中,智能终端设备的选择直接关系到系统好用与否。制造企业在选型时应重点关注以下要素:
- 可靠性:工业级设计,支持7x24小时运行,防护等级不低于IP54,适应粉尘、油污、温湿度变化等恶劣环境。
- 交互体验:多点触控电容屏,高亮度显示(≥500尼特),支持手套触控和湿手操作,界面简洁,符合人机工程。
- 计算与扩展能力:具备足够的CPU、内存和存储,支持AI边缘推理(如视觉检测、语音交互),提供USB、串口、网口、GPIO等丰富接口,便于连接各类外设。
- 安装与供电:支持VESA壁挂、悬臂支架、嵌入式面板安装,供电可选直流12-36V或PoE,方便现场部署。
- 安全与管理:可选配指纹/人脸识别实现权限控制;支持终端远程管理、固件升级、应用分发,降低运维成本。
- 系统与生态:基于Android/Windows/Linux开放平台,易于与周边MES系统、Web应用集成,支持主流工业协议如OPC UA、Modbus、MQTT。四、典型应用场景与价值
- 装配工位:智能终端显示3D作业指导书,自动识别物料批次,防止错装漏装;操作员扫码报工,质量数据自动上传,实现单件追溯。- 机加工位:终端与CNC设备互联,实时展示加工参数、刀具寿命、设备OEE,异常时自动推送报警并触发安灯。
- 质检工位:通过终端录入检测结果或连接智能量具,系统自动判定合格与否;AI视觉终端可辅助外观缺陷检测。
- 物流工位:智能终端集成RFID和电子标签,指导拣选路径,呼叫AGV配送,提高物料周转效率。
引入智能工位终端解决方案后,企业通常可获得以下收益:
- 生产效率提升10%-25%;
- 质量不良率降低15%-30%;
- 纸质工单减少80%,数据实时性提升至分钟级;
- 新员工培训周期缩短50%;
- 设备异常响应时间缩短60%。
五、实施建议与未来趋势
建设智能工位终端应遵循“整体规划、分步实施、试点先行”的原则。建议优先选择痛点突出的工位进行验证,跑通数据流后逐步复制推广。同时需重视与现有MES、ERP系统的集成,避免形成信息孤岛。
随着AI、5G、AR/VR和数字孪生技术的成熟,智能工位终端将向更智能、更无感的方向演进:例如通过语音+手势实现免接触操作;利用AR眼镜叠加虚拟指导信息;借助边缘AI实现实时工艺优化。智能终端设备也将进一步集成传感、通信与计算能力,成为数字化工厂的“智慧细胞”。
智能工位利终端解决方案及智能终端设备是数字化工厂建设中不可或缺的基础设施。只有选好、用好智能终端设备,并配套完善的软件与网络,才能真正释放数据价值,推动制造业向柔性、高效、智能的方向持续升级。